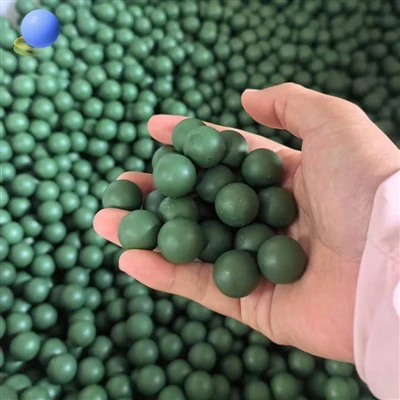
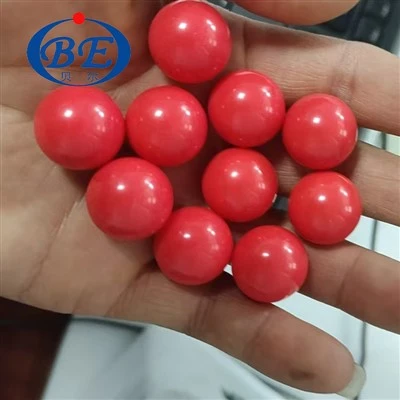
Kaifeng Bell Stainless Steel Ball Manufacture Co., Ltd producerar ofta högprecision G0 G1 G2 1mm till 200 mm solid och ihålig Ptfe Teflon Ball.
Idag kommer vi att låta dig veta vår fabrik hur man producerar Teflon Ball.
Produktionsprocessen för PTFE (polytetrafluoreten) plastkulor är huvudsakligen baserad på dess kallpressnings- och sintringsformningsprocess, som är lämplig för eldfasta och högviskösa polymermaterial:
Kärnproduktionsprocess:
1. Råvaruberedning
Använd suspenderat eller dispergerat PTFE-hartspulver.
Suspenderade hartspartiklar är relativt stora (vanligtvis 50-200 μm), lämpliga för tjockväggiga produkter med höga densitetskrav; Dispergerade hartspartiklar är finare, lämpliga för komplexa eller tunnväggiga strukturer.
Om prestandaförbättring krävs (som slitstyrka och kompressionsmotstånd) kan fyllmedel som glasfiber och bronspulver tillsättas
2. Kallpressad ämne (förform)
Ladda PTFE-pulver i en sfärisk form.
Applicera högt tryck (vanligtvis 30-50 MPa) vid rumstemperatur och tryck in det i en tät sfärisk kropp
I detta skede bör uppmärksamhet ägnas åt enhetlig matning, långsam trycksättning och flera avgaser för att undvika bubblor, sprickor eller ojämn densitet
3. Sintring
Placera den kallpressade kroppen i sintringsugnen och värm den till 360-380 grader (327 grader högre än smältpunkten för PTFE).
Håll värmen under en tid (som 1-4 timmar) för att smälta, diffundera och smälta samman partiklarna och bilda en kontinuerlig tät struktur
Att anta en stegvis värmekurva kan effektivt minska inre stress och förbättra produktens enhetlighet.
4.Kylning
Kontrollera kylningshastigheten (vanligtvis långsam kylning) för att reglera kristalliniteten och undvika deformation eller sprickbildning orsakad av snabb krympning
Långsam kylning är fördelaktigt för att förbättra kristalliniteten (upp till 92% -98%), vilket förbättrar mekaniska och kemiska egenskaper
5. Efterbearbetning (valfritt)
Utför svarvning, polering eller dimensionsinspektion på de sintrade PTFE-kulorna för att uppfylla höga-precisionskrav.
Om den används för speciella tillfällen (som försegling, limning), kan ytmodifiering (som plasmabehandling, laserbehandling) utföras för att förbättra ytenergin
Sammanfattning av viktiga processparametrar
| Behandla | nyckelparametrar | Instruktioner |
| kallpressning | Tryck: 30-50 MPa | Påverkar ämnets densitet och slutproduktens densitet |
| sintring | Temperatur: 360-380 grader; Tid: 1-4 timmar |
Säkerställ fullständig smältning och förtätning |
| kyl- | taktstyrning | Undvik inre stress och deformation |
Nedan är vårt fabriksmanuella val och maskinsortering av våra Ptfe Teflonkulor.
Välkommen att gå med oss och diskutera tillsammans hur man producerar bra kvalitet av Ptfe Teflon Ball!